机加工夹具和刀具怎么配,才能把尺寸稳住
定位基准、夹紧变形和刀具悬伸,比盲目提高转速更能减少超差。
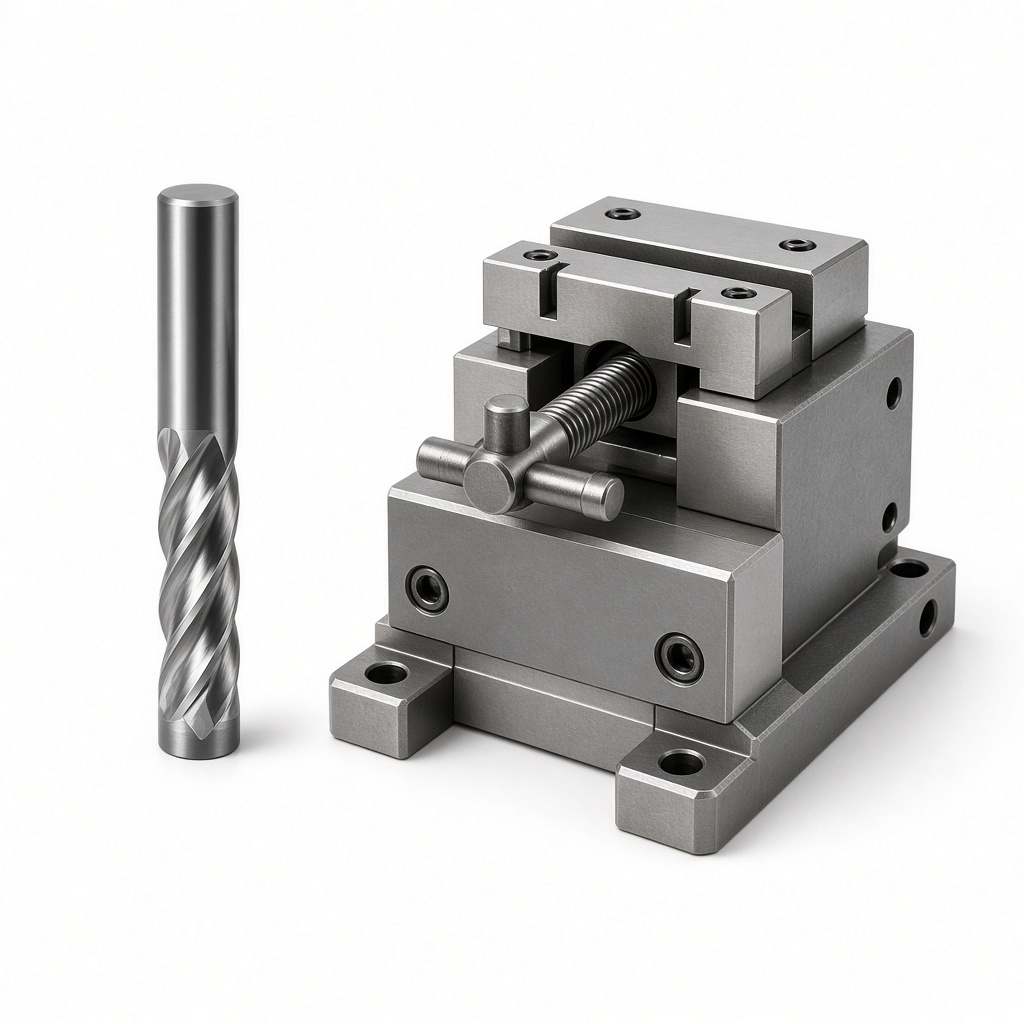
零件超差时,操作者经常先改刀补。刀补能把这一件救回来,却解释不了为什么下一件又变了。机床、夹具和刀具是一条尺寸链。基准没有选对,或者夹紧把工件压变形,刀具再新也测不出稳定的结果。
定位要重复,夹紧不要和定位打架
第一件事是确定哪几个面是设计基准。夹具上的定位销、支承钉应顶在这些面上,而不是顶在加工余量很大的毛坯随意位置。支承点太少,切削力会把工件压弯;支承点之间有铁屑,工件每次装夹的高度都不一样。班前清洁定位面,比中途不停地改刀补重要。
夹紧力应朝向定位支承,不要把工件从定位面上推开。薄壁件用普通虎钳大力夹紧,松开后会回弹,孔径和平面度一起超差。这时应改用辅助支承、多点低压力夹紧,或先粗加工释放应力再精加工。液压夹具的压力要有表可视,不能只听“夹紧了”三个字。
刀具悬伸和磨损比牌号更常出事
立铣刀伸出太长,切削时让刀,侧面会出现锥度,表面有振纹。能缩短悬伸就缩短,刀柄和弹簧夹头要与刀杆匹配,不要用已经张大的旧夹头硬夹新刀。涂层刀具不是不会磨损。后刀面出现亮带、切削声音变尖、尺寸缓慢单向变化,就是该换刀或该调整寿命计数的时候。
同一程序里粗精不分,用已经磨损的粗加工刀直接精铣,尺寸会在换刀后突然跳一截。应给精加工留稳定余量,并让精刀只承担最后一刀。冷却如果时有时无,硬质合金在切入切出时容易崩刃,表现也是尺寸突然变大。喷嘴要对着切削区,而不是对着刀柄。
测量要和加工基准一致
工件在机床上测合格,放到平板上又超差,多半是基准转换。机内测量的零点如果建在活动钳口或压板上,钳口重复精度会直接进到尺寸里。重要尺寸用加工时同一组基准面复查。三坐标报告要看的不只是是否超差,还要看超差是稳定偏向一侧,还是来回跳。稳定偏向可以刀补,来回跳就要查装夹、热变形和刀具跳动。
机床热机不足时,早晨第一小时的孔位会慢慢漂移。把首件时间固定在主轴和丝杆温度稳定之后,并把这个要求写进作业单。否则每班首件合格、中间又偏,会被误判成夹具松了。
把换刀和换班写成同一套方法
刀长、刀径、夹具编号、夹紧压力和测量基准,应能让下一个人按记录复现,而不是存在老师傅手里。夹具磨损的定位销要有更换标准,不能等销子已经晃动才换。尺寸链里最便宜的销子,往往决定最贵的零件能不能交出去。