滚动轴承的游隙,会被配合过盈和温升吃掉一部分
游隙组别是间隙大小。轴配得紧、运转后又热,冷态还能晃的轴承会在热态里发紧。
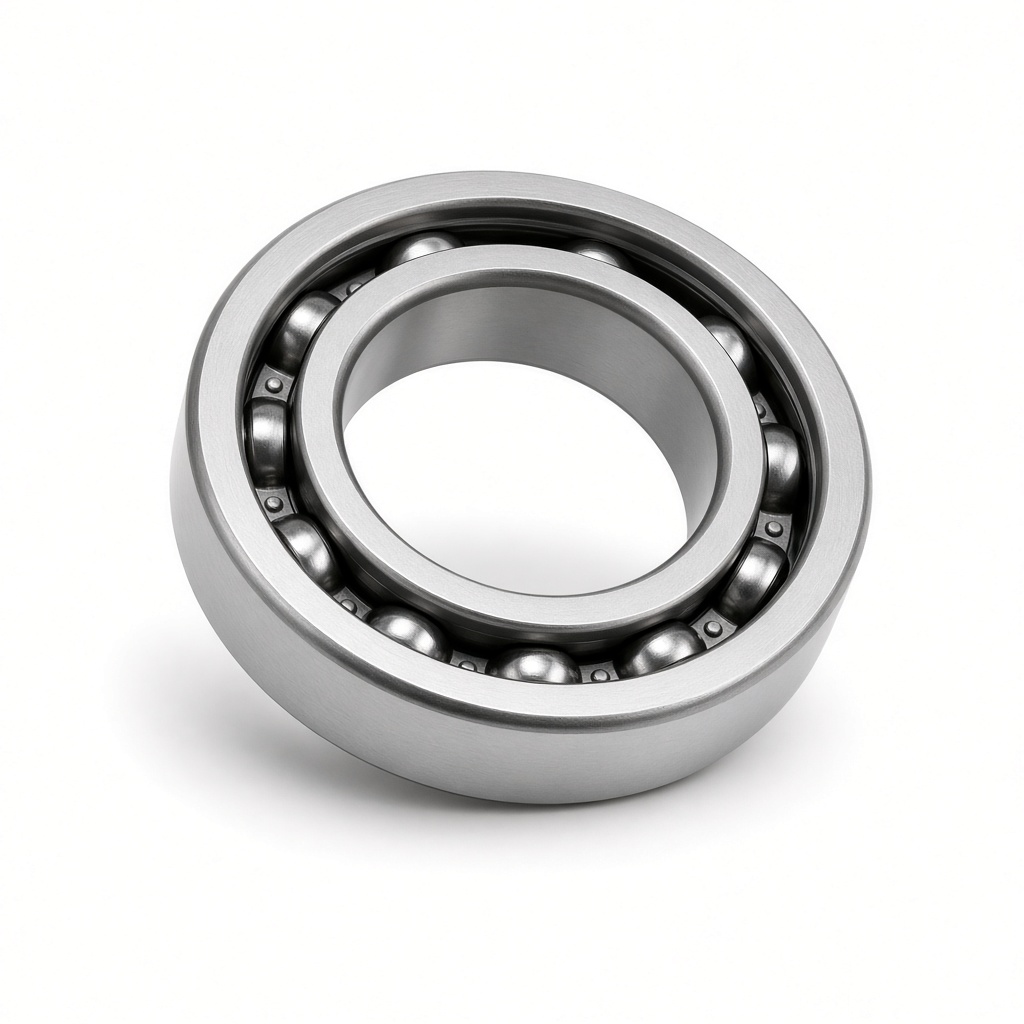
滚动轴承盒上的游隙组别,经常被理解成品质等级。游隙是内外圈滚道之间还允许的相对间隙,和精度等级是两件事。间隙留多少,要看它装到轴上、跑到工作温度之后还剩多少,而不是看新轴承在手上晃起来的感觉。装得紧,冷态的晃动量消失,热态可能已经变成过盈,轴承会发热。
过盈配合会吃掉一部分游隙
内圈装到轴上,过盈使内圈膨胀,滚道直径变大,径向游隙减小。外圈装进紧的座孔,外圈收缩,游隙再减小。过盈越大,吃掉的游隙越多。手上检查时游隙正常的轴承,压到轴上再量,剩余游隙会小一档。只按轴承样品的出厂游隙来判断“还有间隙”,没有把配合算进去。
运转以后还有一层热膨胀。多数情况下轴和内圈比座孔热,内圈胀得更多,游隙继续减小。发热明显的风机、电机和减速机,如果选用基本游隙组,再加上较紧的轴配合,热态游隙可能接近零甚至为负。负游隙就是预紧,滚子或钢球一直被压着,温度会进一步升高,形成温度越高、游隙越小的循环。滚道上会出现连续的亮带。
游隙大,承载区会变窄
游隙也不是越大越安全。径向游隙偏大时,受载的滚动体数量减少,力集中在少数钢球或滚子上,噪声增大,寿命下降。轴向定位也会变松,轴的窜动变大。普通传动希望工作温度下还留有小的正游隙。机床主轴一类需要刚度的场合,才会有意做成轻预紧,那是配合主轴结构和润滑一起设计的,不能把主轴轴承的预紧习惯搬到普通电机上。
组别上,比基本组更大的游隙,是给温升和过盈留余量的,并不表示轴承更能承重。比基本组更小的游隙,用在温升很小、又需要控制窜动的地方。选错组别,靠润滑脂的品牌补不回来。润滑不良会发热,发热再把游隙吃掉,两种原因叠在一起时,只换油脂,装配过盈还在,温度会依旧。
要在装上轴之后确认剩余间隙
能测的时候,应该在内圈装到轴上之后再检查残余游隙,至少要核对轴的实际过盈是不是图纸上的那一档。轴径超上限,过盈就超了,游隙被多吃一截。座孔小了也一样。加热装内圈时,温度过高会造成材料变化,过盈在冷却后也可能和预期不同。用手锤把内圈敲上去,敲击点的局部变形会让游隙不均匀,转动时一段紧一段松。
运行后的判断可以看温度和滚道。温度在预期内、脂没有变黑发干,游隙多半还在合理范围。温度高、滚道一圈发亮、滚动体有颜色,要同时怀疑游隙过小和润滑。拆下来若还能感到明显晃动,则游隙过大或滚道已经磨损,两者的痕迹不同:磨损会有麻点和金属粉,单纯游隙大的新轴承滚道仍然光洁。
记录时把轴径、座孔、轴承组别和运行温度写在一起。下次更换只买同一外形尺寸、不看组别,热态游隙就会回到这次的状态。游隙是装完、热完之后剩下来的那个量,不是盒子上单独一个字母能代表的品质。
轴和孔的公差要按轴承样本的配合表来选,不能按普通结构件的过盈来套。转速高、载荷大,内圈配合偏紧,吃掉的游隙就多,原始游隙组别就要相应放大。轻载荷、要控制轴向窜动的位置,配合可以松一档,游隙组别也不必加大。同一台机器上,风机端和联轴器端的温度不同,两组轴承可以用不同的游隙,不必强行统一成一个代号。
温升来自哪里,决定游隙会不会继续缩小。润滑不足、油位过高造成搅油、密封摩擦、游隙已经偏小,都会发热。发热再缩小游隙,形成循环。处理时要同时把润滑和游隙分开测。新轴承、配合正确、脂量合适仍然迅速升温,剩余游隙过小的可能大。旧轴承温度慢慢升高、脂变干,则先查润滑周期和密封是否把热挡在里面。
轴向游隙和径向游隙会一起变化,但表现不同。深沟球轴承的径向游隙减小后,允许的轴向窜动也变小。圆锥滚子轴承和角接触轴承要成对安装,游隙或预紧由调整垫片、锁紧螺母决定,不只由轴承出厂组别决定。垫片少一档,预紧就大一档,温度会集中在这一对轴承上。调垫片时要按厂家的轴向间隙范围,不能调到转不动再退一点作为手感。
安装方法会留下不均匀的游隙。内圈局部敲击,滚道变形,转动到敲击点就发紧。加热温度过高,材料组织变化,冷却后尺寸不再回到预期。用压力机压外圈来压入内圈,力通过滚动体传递,滚道上会出现压痕,这种压痕在运转初期就像游隙突然消失,并伴有噪声。力应作用在要装入的那个套圈上。
运行记录可以把温度、脂的颜色和振动放在一起。温度高、振动频率里有轴承特征、滚道发亮,游隙和润滑都要查。温度正常、手转有明显空程、噪声发空,游隙偏大或已经磨损。空程大又伴有金属粉,是磨损。空程大而滚道光洁,是组别或配合偏松。两种空程换同一种轴承,结果不同。
备用轴承的组别应写在设备档案里,不要只写内径外径和宽度。采购按外形买到基本组,原来用的是较大游隙组,装上之后热态发紧,会被当成安装不良反复拆装。拆装一次,轴和孔的尺寸又变化一次,过盈更难控制。游隙组别和配合是同一条尺寸链,档案里分开记,现场才会一起核对。
加热装配时,温度应控制在轴承厂家允许的范围内,并且热的是内圈,不是把整个轴承放进油里煮到滚动体变色。滚动体变色说明温度已经改变了材料,游隙和硬度都不再是样本上的数。用感应加热或加热板,比用火焰烤内圈均匀。火焰烤过的内圈,局部发蓝,装上后那一段游隙和别的部位不同。
试车的前两小时最能看出剩余游隙是否合适。温度应上升后趋于平稳。一直上升、外壳已经烫手,应停机复查配合和组别,不要指望再转一会就稳定。平稳以后的温度若明显高于同类轴承,再查润滑量。脂加满整个腔,搅拌热会掩盖游隙问题,也会和游隙过小的发热混在一起。脂量按样本,腔体只填一部分,发热来源才分得开。脂量和游隙混在一次试车里,温度升高时就分不清该松配合还是该减脂。