包装机热封不牢:温度、压力和速度要一起调
封口虚焊、烫穿和夹料,通常不是把温度再加十度就能解决。
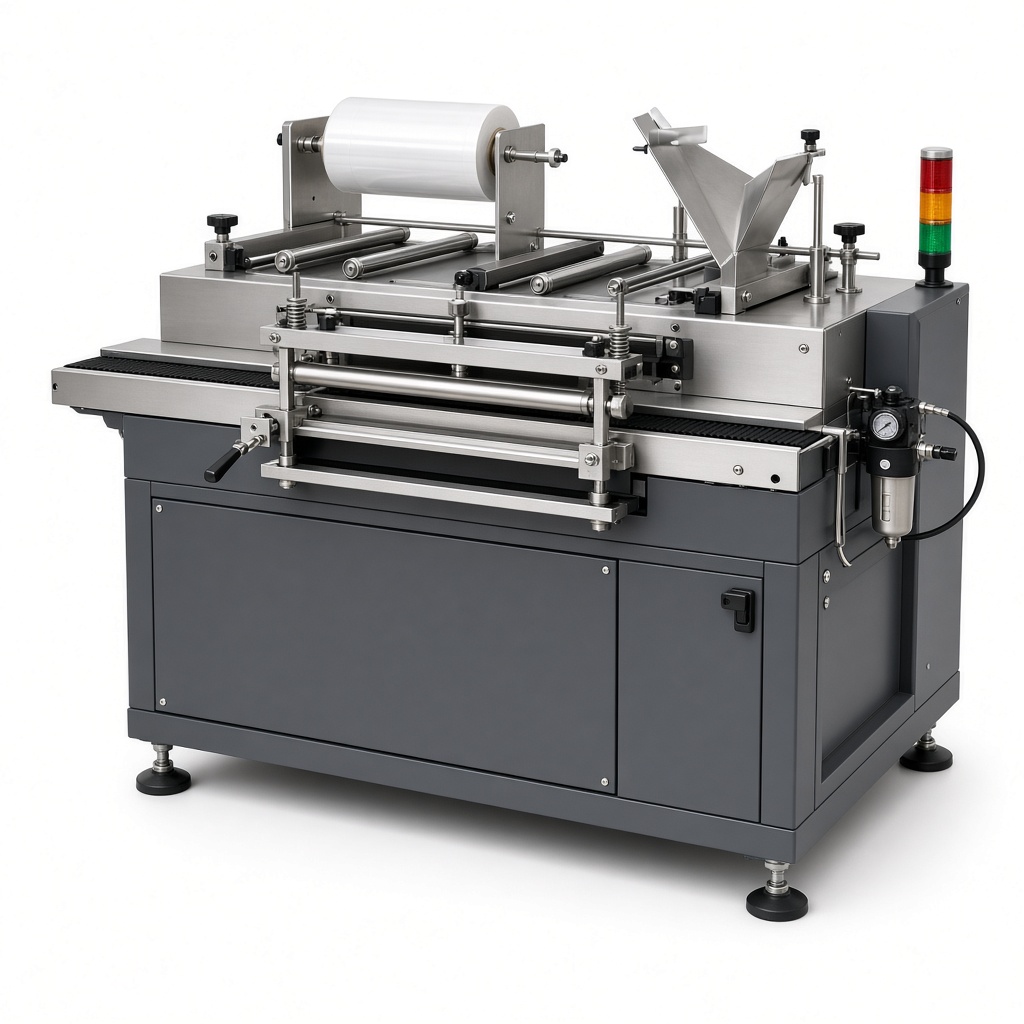
食品、日化和小零件包装线上,封口不牢是最常见的停机原因。现场的第一反应往往是把热封温度调高。温度只是三个条件里的一个,压力和接触时间不够时,温度加得越高,越容易烫穿薄膜,而真正需要融合的内层仍然没有粘住。
先确认薄膜结构
复合膜通常是外层承担印刷和强度,内层承担热封。PE、CPP、铝箔和镀铝的热封窗口差很多。同一台机器换膜以后,沿用上一卷的参数,很容易要么封不住,要么表面已经发白起皱。索取这卷膜的热封温度范围,比凭经验从 120 度往上试更可靠。含水、含油的粉末如果沾在封口,会隔开两层内膜,温度再高也只是把污染层烤干,强度仍然不够。
薄膜厚度不均、收卷过紧导致局部拉伸,也会让同一排袋子有的封牢、有的漏气。这种问题沿走膜方向呈周期性,和加热块温度不均的横向差异不一样。先看是横着一排都不好,还是顺着机器方向每隔一段出现,能少走弯路。
温度、压力、时间各自管什么
温度让内层达到粘流状态。压力把两层膜真正贴合,挤出空气和少量污染物。时间决定热量能不能穿过外层到达内层。速度提高以后,接触时间变短,如果不同时提高温度或改用更窄、更集中的封刀,封口会变虚。反过来,速度已经降下来还在用高温,外层会先变形,袋子外观起皱,严重时刀面粘膜。
左右封刀温度要分别测量,不要只看控制柜上的一个设定值。加热管老化、测温点贴偏、刀体磨损变薄,都会让实际温度和设定值差十度以上。刀面若有焦化物,先停机清理,不要在生产中越烧越黑。焦化物会变成隔热层,也是异物来源。
夹料和漏气要分开处理
粉末或酱料被夹进封口,是充填时机和封口时机重叠。应调整下料结束到封刀闭合的间隔,必要时加装吸风或振动,让物料落到袋底。封刀齿形太尖,会把膜切断而不是熔合;齿形磨平以后,又会因为压力不集中而封不实。齿形要按膜厚选择,并定期检查刀口直线度。
漏气不一定是封口。袋体折痕、背封搭接错位、冲孔过深,都会在跌落或挤压时漏。检验要用和实际储运相近的方法:抽真空、挤压或跌落,而不是只看封口是否透明发亮。发亮只说明表面受热了,不说明内层已经有足够的剥离强度。
换班时把参数写成窗口
给每一种膜留下温度上下限、封刀压力、线速度和对应的剥离结果。新员工只拿到一个“常用温度”,机器稍有磨损就会封不牢。参数窗口比单点设定更有用,也便于判断是膜的批次变了,还是设备需要保养。