闸阀关不死时,阀板和阀座的磨损并不对称
闸阀关不到底时,阀板两侧密封面的磨损深度常常并不一致,只看磨损较轻的一侧会把阀座沟槽和阀杆行程判断反。
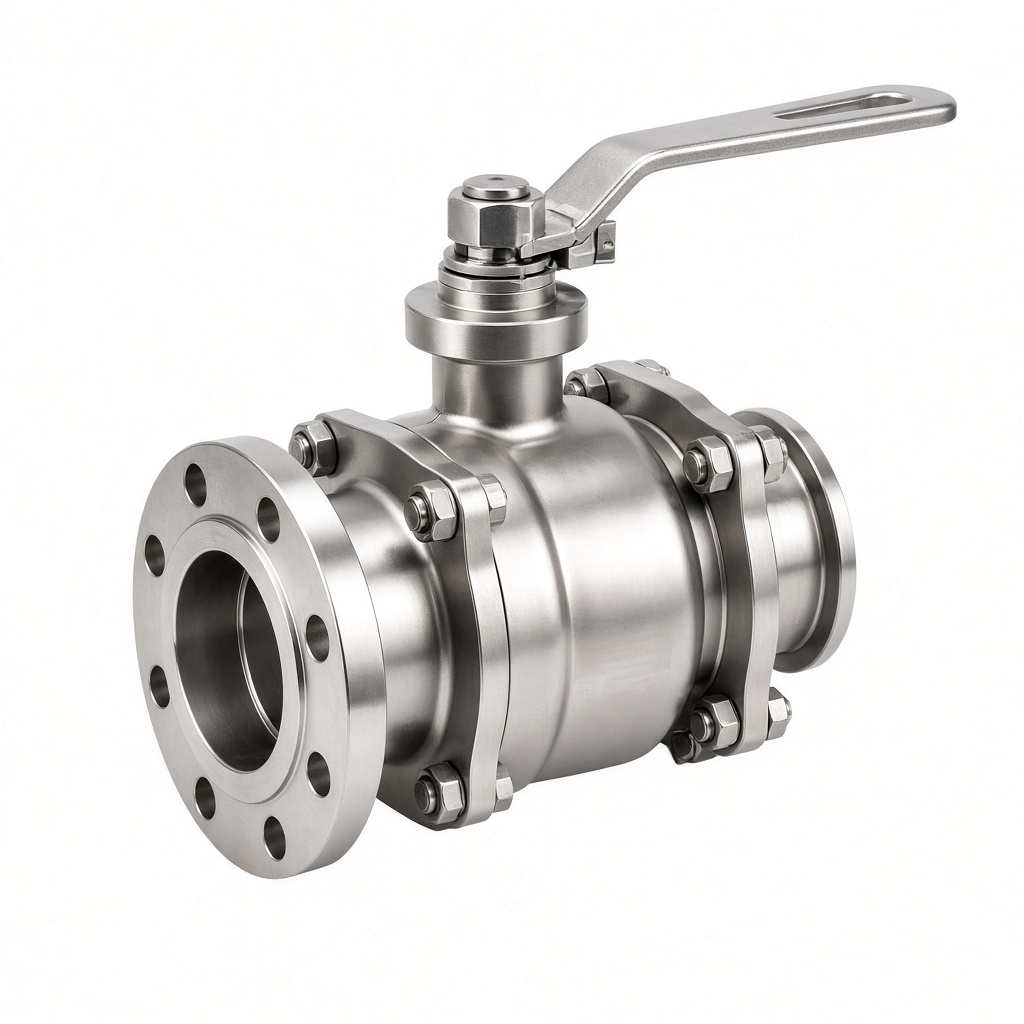
闸阀关不死,常被一次归成阀板磨损。楔式闸阀的阀板在关闭后半程并不是整圈同时压上阀座,先接触的一侧会把介质里的颗粒卡住,再沿着密封面拉出沟槽,对侧往往只留下发亮的碾痕。两侧磨损深度本来就不会对称,只拿磨损轻的那一侧做结论,容易把还能用的阀座判成完好,或把阀杆行程当成已经关严。
上游压力在阀门关闭后会把阀板推向下游阀座,下游密封面上的比压更高,冲蚀也更重。反向受压时,原来较轻的一侧变成承压面,泄漏方向会跟着变。同一台闸阀从两个方向试漏,结果经常不一样。这不是阀板忽然又坏了一块,而是两侧密封面的损伤本来就不在同一程度。
手感发空和最后几圈顶死
阀杆梯形螺纹磨瘦以后,手轮圈数和阀板位移不再对应。手轮可以一直转,手感发空,阀板却停在还没有贴住阀座的位置,下游持续有流量。这种失效的密封面可能还比较完整,拆开后沟槽并不深,问题在螺纹间隙,以及阀杆与阀板的连接是否已经脱开。挂耳脱开时,空转圈数会突然变多。
阀腔底部积了焊渣、垢片或掉落的密封圈碎片时,阀板最后几圈会突然顶住。手感发硬,人以为已经关严,阀板其实搁在异物上,密封面之间仍有缝。沟槽磨损是另一种手感:手轮能关到原来的位置,关闭力也不小,下游仍然漏。沟槽从内缘通到外缘以后,压紧力压不平这条通路。
闸阀长期停在半开位置节流时,高速介质专门冲刷阀板下部和阀座下沿。下部先缺一块,上部密封线还在,以后再全关也留着一个缺口。闸阀适合全开或全关,小开度节流应交给截止阀或调节阀。看到下部冲蚀、上部仍光亮,就可以把原因从均匀磨损里分出来。
平行式双闸板靠弹簧或楔块把两块板撑向两侧阀座,磨损形态又和楔式不同。一侧弹簧力变弱或楔块卡涩时,这一侧先贴不住,另一侧已经压出深痕。拆开若只见一块板磨损严重,先看撑开机构是否还灵活,不要把两块板当成磨损速度天然相同。
配研要成对看两侧密封面
解体后先看下游阀座有没有贯穿沟,再看阀板下部有没有冲蚀缺口,并对照上游阀座的碾痕。只换阀板、旧阀座的沟还在,泄漏会原样留下。阀座堆焊以后要和阀板配研,单独把阀板磨平,贴不上已经变形的阀座形线。关闭时仍然是局部先接触,新的不对称磨损很快再出现。
填料压得过紧会使阀杆发涩,操作者误以为阀板关不动。填料渗漏出现在阀杆周围,内漏出现在下游管道,泄漏位置不同。把压盖再拧几圈,阀座上的沟不会消失,阀杆还可能被拉毛。记录关闭圈数、泄漏在阀杆还是下游、沟槽是径向贯穿还是下部缺口,才能决定清理阀腔、更换阀杆,还是成对修密封面。
热态和冷态的关闭位置也会差一截。管线升温后阀杆伸长,冷态关严的闸阀热态可能顶得过死,再冷下来又显得关不满。这和密封面拉沟不是一类问题:温度恢复后行程能对上,密封面上没有新的贯穿沟。把热胀造成的顶死当成磨损去大量研磨,阀板楔角会被磨偏,以后两侧更不容易同时贴住。
阀体两端法兰若被管道拉偏,阀座密封面不再在同一个平面里。阀板下降时总是先碰到翘起的那一侧,这一侧先磨出亮带,另一侧留下缝。这种变形造成的不对称,研磨阀板解决不了,松开法兰重新对中以后,接触带才会回到整圈。管道应力和密封面沟槽要分开看。
检修记录里最好写下哪一侧是下游、沟槽是否贯穿、阀板下部是否缺损、手轮是发空还是顶死。下次再关不严时,就能对照是旧沟槽又被拉深,还是阀腔里重新积了异物。两侧深度差一截是闸阀的常态,判断标准是有没有一条压不严的通路,而不是两侧必须磨成一样深。
更换新阀以后如果很快又关不死,先核对阀杆螺纹方向和关闭圈数是否与阀板行程匹配,再看管道里有没有焊渣留在阀腔。新密封面两边都光亮时仍泄漏,多半是异物或法兰拉偏,不是出厂时两侧磨损已经不对称。旧阀才需要按两侧痕迹判断哪一条密封线先失效。