弹性联轴器开裂,补偿量用尽和温度过高是两条路径
补偿量用尽时,弹性体在反复弯曲处开裂,材料往往还软。温度过高则先把弹性体烤硬,再出现发脆的裂纹。
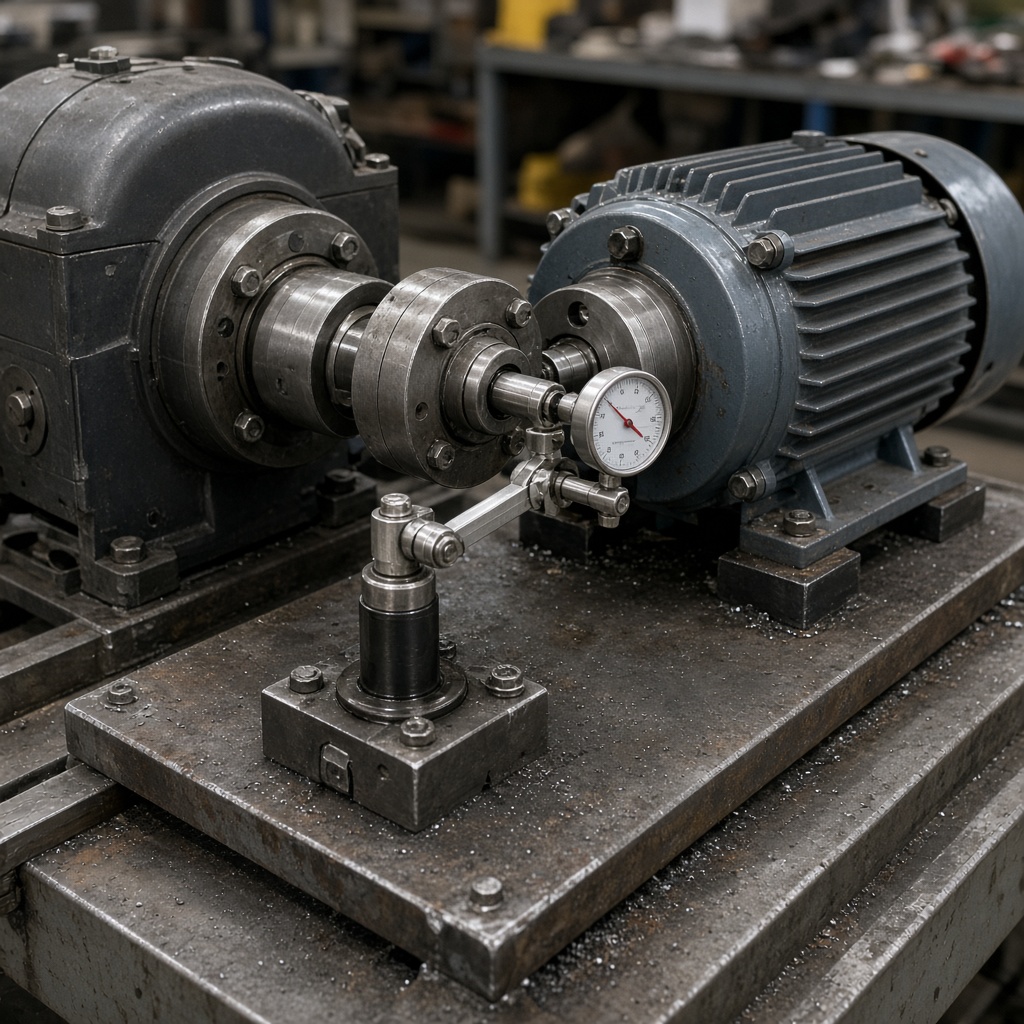
弹性联轴器靠橡胶或聚氨酯块在两个轮毂之间变形,吸收轴线的径向偏移、角偏差和少量轴向窜动。这个变形有额定范围。补偿量用尽和温度过高都会让弹性体开裂,但裂纹的位置、材料的软硬和找正数据并不相同。
爪型联轴器的弹性块夹在金属爪之间,每转一圈都被压缩一次。轮胎式、梅花形也是同一类问题:弹性体用自身变形去凑合两根轴的误差。误差一直停在允许值以内,弹性体只做额定内的循环;误差长期超出,循环应力就加在不该那么大的变形上。
补偿量用尽时裂在弯曲处
径向偏移或角偏差超过样本允许值时,弹性块一侧被压得过死,另一侧被拉开。裂纹多从块的根部、外缘或受拉的圆角开始,方向顺着反复弯曲的位置,常常几块里受力大的那几块先裂。此时材料往往还保持弹性,用手按还能变形,表面也不一定发亮变硬。
找正数据能对上这条路径。两轴的偏移量、两轮毂端面的张口,测出来已经大于这种联轴器的补偿能力。机器越靠近这个状态运行,滞后发热也会出现,因为过大的内摩擦把一部分功变成热。但热是结果,驱动力仍是机械变形超出了范围。只换一块新的弹性体,找正不改,新块还会在同样的位置裂开。
轴向窜动把弹性体顶死时,裂纹和压馈会集中在端面,而不是只出现在弯曲圆角。滑块联轴器或鼓形齿本来负责的轴向补偿,若被弹性联轴器错误地承担,弹性体很快被挤出轮毂。看裂纹是在弯曲根部还是在端面上被挤裂,能区分是角偏差用尽,还是轴向补偿根本不该由它来做。
两轴找正在冷态合格,热态电机中心升高或管道把设备顶偏,运行中的实际偏差仍可能超出补偿量。冷态测完就认为补偿还有余量,弹性体却在工作温度下开裂。找正要在达到工作温度后复核一次,否则会把热态偏移误当成材料本身不耐用。
温度过高时先硬后裂
环境温度高、联轴器靠近制动盘或加热设备、护罩密闭不散热时,弹性体会被烤硬。材料变硬以后失去原来的变形能力,补偿量还没用到额定值,表面就已经发脆。裂纹比较干、比较直,硬度明显高于同型号的新件,颜色发深,表面有时发亮。
这条路径的找正数据往往仍在允许范围内。裂纹不是集中在某一侧受拉根部,而是多块同时出现老化裂纹。用手按下去几乎不回弹,或一按就掉渣。若弹性体又软又黏,则更像油脂或溶剂把材料泡坏,和烤硬是相反的手感,不要都归成温度。
补偿量用尽本身也会因为内摩擦把弹性体加热,两条路径会叠在一起。分开的办法是同时看找正和硬度。找正超差、材料仍软,以机械过变形为主,热是伴随现象。找正合格、材料已经硬脆,以温度为主。又超差又硬,说明过大变形和高温都在起作用,只处理一项,新件寿命仍然短。
护罩上堆满粉尘、弹性体表面有烤裂但找正合格时,先解决散热和热源距离。把联轴器换成补偿量更大的规格,并不能提高材料的耐热温度。反过来,温度正常但裂纹总在同一侧根部,加大规格之前也应先把轴找正,否则大规格只是把开裂推迟一点。
轮毂爪被磨亮、弹性体碎块落在护罩里,说明裂开之后还继续跑了一段时间,金属爪已经开始对撞。这时的噪声和振动不能再用来判断最初是温度还是找正,因为两条路径的后期都是金属相撞。要保留还没碎完的那几块,看它是软的还是硬的,并核对找正记录。
更换时弹性体的材质温度等级要和现场热量匹配,轮毂孔和轴的配合也不应靠弹性体去凑合弯曲的轴。轴弯了,补偿量会被轴的旋转弯曲占满,找正表即使在某一角度读数很小,转到别的角度又变大。这种旋转变化的偏差和轴承座移位造成的固定偏差也不一样。
弹性体在库里存放过久,表面已经龟裂,装上去很快开裂,找正和温度却都正常。这种裂纹在安装前就能看到,断口干燥,和运行中才出现的弯曲裂纹不同。领用前要看外观和硬度,不要把存放老化当成设备找正失败或环境温度过高。